Bir müşteri, her ikisi de proses için kritik öneme sahip iki pistonlu kompresör işletmektedir. Bu tesis, başka bir tesiste nihai ürünün üretimi için gerekli olan bir yarı mamul üretmektedir. Pistonlu kompresörler, her 12 haftada bir sürgü bandı aşınması açısından periyodik olarak denetlenir ve bunun için tesisin durdurulması gerekir. Yalnızca bir kompresörün yedek makinesi vardır, ancak bu makinenin üretim kapasitesi daha düşüktür. Bu, tesisin durdurulması sırasında üretim kaybının kaçınılmaz olduğu anlamına gelir.
Yarı mamul ürün, üretim kaybını telafi etmek ve bu tesisteki duruşlar sırasında nihai ürünün üretimine devam edilebilmesini sağlamak amacıyla silolarda depolanır. Bununla birlikte, bu pistonlu kompresörlerin duruşları, üretim kaybının on binlerce avroya ulaşmasına neden olabilir. Kompresörlere servis sağlamak için gereken mekanik personel masrafları da cabası; bu da ayrı bir büyük gider kalemidir. Müşteri, sabit bir denetim aralığıyla çalışmanın sonucu olarak ortaya çıkan gereksiz duruşlar göz önüne alındığında özellikle belirgin hale gelen bu verimsiz yöntemin farkına vardı. Üretimin tamamen durdurulmasının ardından, sürgü bantlarının değiştirilmesine gerek olmadığı anlaşılması hiç de nadir bir durum değildi; bu, son derece verimsiz ve maliyetli bir süreçti.
Strateji değişikliği
Müşteri, verimliliği artırmak, işletme maliyetlerini düşürmek ve bakım işlemlerini periyodik olmaktan durum bazlı hale getirmek amacıyla denetim nedeniyle durdurma ihtiyacını ortadan kaldırmak istiyordu. Her iki kompresör kurulumunda da uygulanabilir ve mali açıdan erişilebilir olacak güvenilir bir çözüm arıyorlardı. Istec, ortağımız CPI ile işbirliği içinde, müşterinin önleyici bakım stratejisinden öngörücü bakım stratejisine geçmesini sağlayan bir çözüm sunmuştur.
RecipSys 200 izleme çözümü
RecipSys 200, pistonlu kompresörler için kompakt bir izleme sistemidir. Sürgü bandı aşınmasına ilişkin doğru gerçek zamanlı veriler sunarak, manuel  denetimler için periyodik üretim durdurmalarına olan ihtiyacı ortadan kaldırır. Düşük teknik footprint 'u sayesinde RecipSys 200, müşterilerin karşılaştığı zorlukları aşmak için mükemmel bir çözümdür.
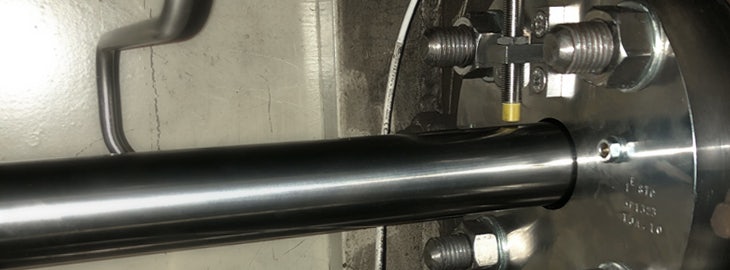
RecipSys 200, iki sensör kullanır; yer değiştirme sinyalini doğru faz açısına filtrelemek için bir faz tetikleyicisi (referans) ve çubuk konumunu ölçmek için bir çubuk konum sensörü (yakınlık sensörü, proximity). Faz tetikleyicisi, ölçümü genel ölçümlerden çok daha doğru hale getirir.
Daha fazla bilgi için RecipSys 200 uygulama notunu okuyun »
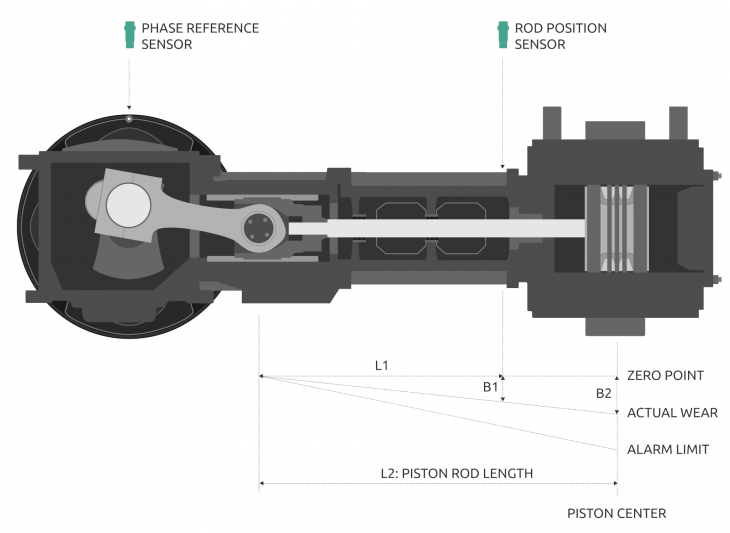
İzleme sistemi, sürücü bandı aşınmasının eğilimlerinin belirlenmesini sağlar. Bu veriler, bakımın ne zaman gerekli olacağını doğru bir şekilde tahmin etmek için kullanılabilir. Böylece, sistemin durdurulmasına hazırlık için gereken kaynaklar ve malzemeler önceden planlanabilir.
Sürücü bantlarının her zaman kademeli olarak aşınmadığını ve bu nedenle çevrimiçi bir izleme sisteminin vazgeçilmez olduğunu belirtmek önemlidir. Bu durumda sürücü bantları PTFE’den (Teflon) yapılmıştır ve yanlış soğutma sonucunda eriyebilir. Malzeme daha sonra silindir duvarına yapışır ve bu da sürücü bantları ile silindir duvarı arasında sürtünmeye neden olur. Bu durum, sürücü bantlarının aşınma sürecini aşırı derecede hızlandırır. RecipSys 200, aşınma sürecindeki bu hızlanmayı anında algılar ve bir alarm tetikler.
Kompresör kurulumları
Pistonlu kompresörlerin her ikisinin de farklı makine özellikleri vardı:
Kompresör 1
Tip: 2 silindirli kompresör
Sürücü: Elektromotor
Sıkıştırılacak gaz: Esas olarak hidrojenden oluşan geri dönüşüm gazı.
Çalışma hızı: 750 RPM
Çubuk çapı: 40 mm
Ölçüm konumu: Çubuk düşme sensörü, sürücü bandının aşınması nedeniyle sensör ile çubuk arasındaki mesafe arttıkça pistonun üzerine konumlandırılır.
Faz tetikleme konumu: Eksenel yönde, volan üzerinde.
Proses durumu: Makine, proses için kritik öneme sahiptir ve yedek bir makine bulunmamaktadır. Bu makinenin durması, üretimin tamamen durması anlamına gelir.
Kompresör 2
Tip:
4 silindirli kompresör
Tahrik:
Elektromotor
Sıkıştırılacak gaz:
Hidrojen
Çalışma hızı:
500 RPM
Çubuk çapı:
40 mm (tüm çubuklar için)
Ölçüm konumu:
Sensör ile çubuk arasındaki mesafe, sürtünme bandının aşınması nedeniyle arttıkça, çubuk düşme sensörü piston çubuğunun üzerine konumlandırılır.
Faz tetikleme konumu:
Eksenel yönde, volan üzerinde.
Proses durumu:
Makine, proses açısından kritik öneme sahiptir, ancak yedek bir makine mevcuttur. Bununla birlikte, yedek makinenin proses kapasitesi daha düşüktür.
Kurulum ve uygulama
4 silindirli kompresöre iki adet RecipSys 200 ünitesi, 2 silindirli kompresöre ise bir adet ünite kurulmuştur. Sensörler, kablolar, kabinler ve aksesuarlar dahil olmak üzere eksiksiz bir anahtar teslimi çözüm müşteriye teslim edilmiştir. CPI, Istec’in sensörleri doğru şekilde kurup ayarlayabilmesi için kompresörleri hazırlamıştır.
Çıktı sinyalleri
4-20 mA çıkış sinyalleri, trend analizi ve değerlendirme amacıyla doğrudan DCS’ye gönderilir. DCS, ortaya çıkan arızaları erken aşamada gösteren bir ön alarm sistemine sahiptir. RecipSys 200’ün röle çıkışları, DCS aracılığıyla kompresörleri kapatmak için kullanılır. Alarmın tetiklenme noktası, piston ile silindir duvarı arasında kalan 0,4 mm’lik boşluktur. Başka bir röle çıkışı ise sensörün voltajı ve akımı aracılığıyla sensör durumunu (Sensör Tamam) ve sistem sıcaklığı ile genel işleyişini (Sistem Tamam) belirtmek için kullanılır.
RecipSys 200’ün ham çıktısı, devreye alma sırasında analizler için kullanılabilir. Ayrıca, herhangi bir sorun meydana gelirse, bu çıktı, giriş sinyalini etkilemeden sistemi kontrol etmek için kullanılabilir.
Sonuç
Pistonlu kompresörlerin her ikisi de artık çevrimiçi sürtünme bandı izleme özelliği ile çalışmakta olup, bu da periyodik denetim amaçlı duruşlara olan ihtiyacı ortadan kaldırmaktadır. Sistem, önemli bir mekanik göstergeyi izler ve bu kompresörlerdeki durum tabanlı bakım (CBM) stratejileri için hayati önem taşıyan veriler sağlar. Sistem, kurulum için az yer kaplar footprint ) ve kullanımı ile bakımı kolaydır. Müşteri artık kompresörler üzerinde daha fazla kontrole sahip olurken, bakım maliyetlerini de azaltabilmektedir.