Um cliente opera dois compressores alternativos, ambos essenciais para o processo. Essa fábrica em particular produz um produto semiacabado necessário em outra fábrica para a produção do produto final. Os compressores alternativos são inspecionados periodicamente a cada 12 semanas para verificar o desgaste da faixa do pistão, e, para isso, é necessária uma parada na operação. Apenas um compressor possui uma máquina redundante, mas com menor capacidade de produção. Isso significa que a perda de produção durante a parada é inevitável.
O produto semiacabado é armazenado em silos para compensar a perda de produção e permitir que a produção do produto final continue durante as paradas nesta fábrica. No entanto, as paradas desses compressores alternativos podem resultar em perdas de produção de dezenas de milhares de euros. Sem mencionar os mecânicos necessários para realizar a manutenção dos compressores, o que representa outra despesa significativa. O cliente reconheceu esse método ineficiente, que se tornou particularmente evidente ao levar em conta as paradas desnecessárias resultantes do trabalho com um intervalo fixo de inspeção. Não era raro que toda a produção fosse interrompida apenas para se constatar que as faixas de fixação não precisavam ser substituídas; um processo altamente ineficiente e oneroso.
Uma mudança de estratégia
O cliente desejava eliminar a necessidade de paradas para inspeção a fim de melhorar a produtividade, reduzir custos operacionais e mudar a operação de manutenção de periódica para baseada na condição. Eles buscavam uma solução confiável que fosse aplicável e financeiramente acessível para ambas as configurações de compressores. Em colaboração com nosso parceiro CPI, a Istec forneceu uma solução que permite ao cliente migrar de uma estratégia de manutenção preventiva para uma preditiva.
Solução de monitoramento RecipSys 200
O RecipSys 200 é um sistema compacto de monitoramento para compressores alternativos. Ele fornece dados precisos em tempo real sobre o desgaste da faixa do pistão, eliminando a necessidade de paradas periódicas na produção para inspeções manuais  . Devido à sua baixa complexidade técnica, o RecipSys 200 é a solução perfeita para enfrentar o desafio dos clientes.
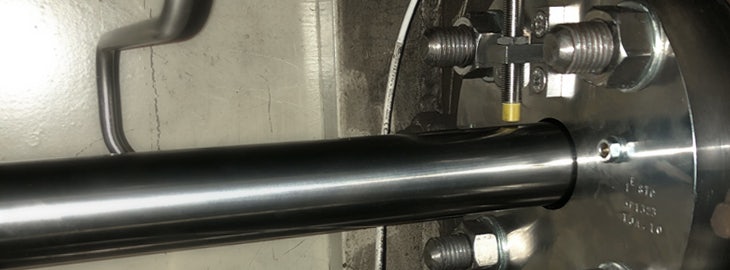
O RecipSys 200 utiliza dois sensores: um disparador de fase (referência) para filtrar o sinal de deslocamento para o ângulo de fase correto e um sensor de posição da haste (proximidade) para medir a posição da haste. O disparador de fase torna a medição muito mais precisa do que qualquer medição global.
Leia a nota de aplicação do RecipSys 200 para obter mais informações »
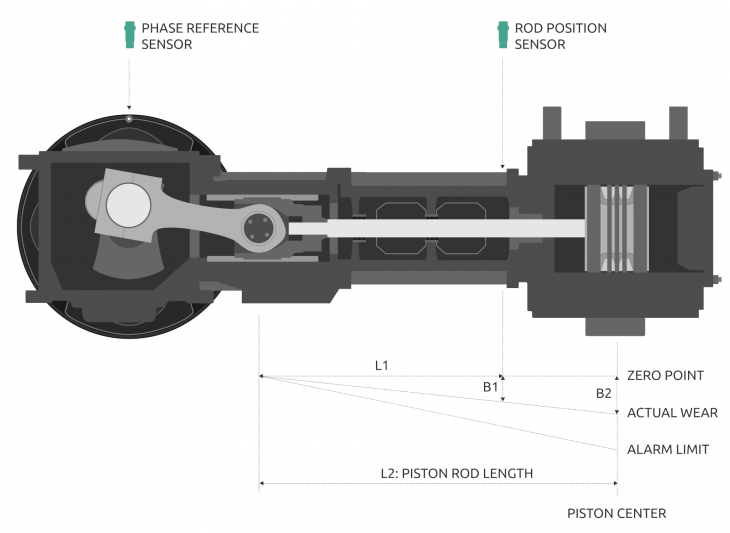
O sistema de monitoramento permite a análise de tendências do desgaste da faixa de apoio do operador. Esses dados podem ser usados para estimar com precisão quando a manutenção é necessária. Posteriormente, os recursos e materiais necessários para a preparação de uma parada podem ser programados com antecedência.
É importante observar que as faixas de deslizamento nem sempre se desgastam gradualmente, tornando essencial um sistema de monitoramento online. Neste caso, as faixas de deslizamento são feitas de PTFE (Teflon), que pode derreter como resultado de um resfriamento incorreto. O material então adere à parede do cilindro, o que causa atrito entre as faixas de deslizamento e a parede do cilindro. Isso acelerará excessivamente o processo de desgaste das faixas de deslizamento. O RecipSys 200 detecta imediatamente a aceleração do processo de desgaste e aciona um alarme.
Configurações de compressores
Os compressores alternativos apresentavam especificações diferentes:
Compressor 1
Tipo: compressor
de 2 cilindros
Motor: Motor elétrico
Gás a ser comprimido: Gás reciclado composto principalmente por hidrogênio.
Velocidade de funcionamento: 750 RPM
Diâmetro da haste: 40 mm
Posição de medição: O sensor de queda da biela está posicionado acima do pistão, à medida que a distância entre o sensor e a biela aumenta devido ao desgaste da faixa de deslizamento.
Posição do acionador de fase: na direção axial, no volante.
Situação do processo: A máquina é essencial para o processo e não há nenhuma máquina redundante. Uma parada dessa máquina significa a interrupção total da produção.
Compressor 2
Tipo:
Compressor
de 4 cilindros
Acionamento:
Motor
elétrico
Gás a ser comprimido:
Hidrogênio
Velocidade de operação:
500 RPM
Diâmetro da haste:
40 mm (para todas as hastes)
Posição de medição:
O sensor de queda da haste está posicionado acima da haste do pistão, à medida que a distância entre o sensor e a haste aumenta devido ao desgaste da faixa de deslizamento.
Posição do gatilho de fase:
Na direção axial, no volante.
Situação do processo:
A máquina é essencial para o processo, mas há uma máquina redundante. No entanto, a máquina redundante possui menor capacidade de processo.
Instalação e implementação
Duas unidades RecipSys 200 foram implementadas no compressor de 4 cilindros e uma unidade no compressor de 2 cilindros. Uma solução completa e pronta para uso foi entregue ao cliente, incluindo sensores, cabos, gabinetes e acessórios. A CPI preparou os compressores para que a Istec pudesse instalar e ajustar os sensores corretamente.
Sinais de saída
Os sinais de saída de 4-20 mA vão diretamente para o DCS para análise de tendências e análise. O DCS possui um pré-alarme que indica falhas emergentes em um estágio inicial. As saídas de relé do RecipSys 200 são usadas para desligar os compressores por meio do DCS. O ponto de acionamento do alarme ocorre quando resta uma folga de 0,4 mm entre o pistão e a parede do cilindro. Outra saída de relé é utilizada para indicar o status do sensor por meio da tensão e da corrente do sensor (Sensor OK) e a temperatura do sistema e o funcionamento geral (Sistema OK).
A saída bruta do RecipSys 200 pode ser usada para análises durante o comissionamento. Além disso, caso ocorram problemas, essa saída pode ser usada para verificar o sistema sem influenciar o sinal de entrada.
O resultado
Os compressores alternativos estão agora ambos operando com monitoramento online da faixa de operação, eliminando a necessidade de paradas periódicas para inspeção. O sistema monitora um indicador mecânico-chave e fornece dados cruciais para estratégias de manutenção baseada na condição (CBM) desses compressores. O sistema ocupa pouco espaço na instalação e é fácil de usar e manter. O cliente agora tem mais controle sobre os compressores, ao mesmo tempo em que consegue reduzir os custos de manutenção.