
振動は、回転機械の軸受における測定にどのような影響を与えるのでしょうか?
Vibration 測定は、回転部品を備えた機械に対して行われます。これには、蒸気タービン、ガスタービン、遠心圧縮機、ファン、ポンプ、ミキサー、ローラー、ギアボックス、モーターなどが含まれます。 Vibration 測定は、往復動圧縮機に対しても行うことができます。
ベアリングの振動を測定する際は、軸方向、水平方向、垂直方向の3方向で測定を行います。これにより、振動が発生する方向や発生する周波数を正確に測定することが可能です。適切な知識があれば、スペクトル解析や軌道解析を通じて、レポートの形で原因や仮説を提示することができます。
P-F間隔
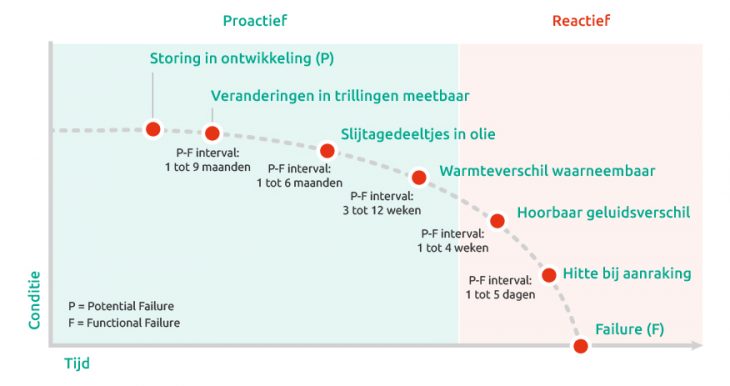
上のグラフは、故障が発生しつつあると判定される時点(潜在的な故障)から、実際に故障が発生する時点(機能的故障)までの過程を視覚的に表したものです。その間の各点は、故障が発生するまでの過程で何が起こるか、および実際の故障が発生するまでに一般的にどれくらいの時間がかかるかを示しています。
積極的な手法
グラフに示されているように、振動の変化は最初に測定可能となり、この時点から実際の故障が発生するまでが最も長い期間を要します。この段階では、介入して進行中の故障を未然に防ぐための十分な時間がまだ残されています。実際の故障を未然に防ぐためのその他の予防的手段としては、油中の摩耗粒子の分析や、赤外線サーモグラフィを用いた温度差の検出などが挙げられます。ただし、これらの方法は故障の進行が一定程度進んだ段階でのみ利用可能です。
事後対応型の手法
これを過ぎると、故障による被害を最小限に抑えるために使用できるのは事後対応的な方法のみとなります。その後、故障の進行は、機械からの音の変化、機械に触れた際の熱感、煙の発生という順序で認識できるようになります。これらの兆候が現れる前に、介入が必要です。
Vibration specialist
ベアリングの振動測定を行うことで、故障の兆候を迅速に発見し、対処することができます。 そのためには、これらの測定を実施し、そこから正しい結論を導き出し、必要に応じてメンテナンスのアドバイスを提供できる、有能な振動専門家が必要です。振動の測定およびデータの評価・分析は、まさに専門的な分野です。Istecの振動専門家は、ISO 18436-2のレベル3およびレベル4の認定を受けており、レベル4は 回転機械の振動測定に関して取得可能な最高レベルです。
振動の原因
振動がどのように発生するかを理解していただくために、以下に考えられる原因をいくつか説明します。これらは、状態監視において発生しうる事例のほんの一部に過ぎません:
- ベアリングの不適切なメンテナンス
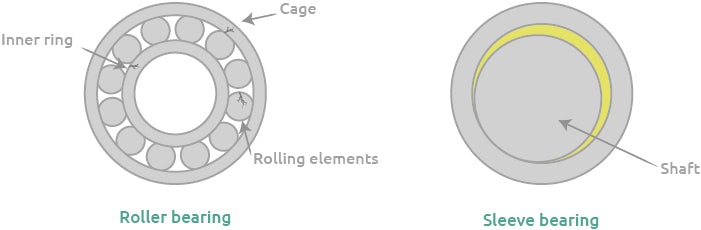
潤滑不良、過負荷、腐食、汚染、過熱は、外輪、内輪、保持器、または転動体へのベアリング損傷の考えられる原因です。もちろん、後者は転がり軸受にのみ当てはまります。詳細については、このホワイトペーパー「転がり軸受の損傷(PDF)」をダウンロードしてください。 - 位置ずれ
2台の機械が連結されている場合、両方の軸の中心線が一致しないことがあります。これにより、半径方向、角度方向、または軸方向の位置ずれが生じる可能性があります。 - 不均衡
これは、回転部品の重心が正確に中心に位置していない場合に発生します。これにより、回転のたびにベアリングにかかる圧力が過大になり、ベアリングの摩耗につながる可能性があります。
当社のナレッジ記事「回転機械における振動の4つの最も一般的な原因」もぜひご覧ください »
