
振動は回転機械のベアリングの測定にどのような影響を与えますか?
Vibration 測定は、回転部分を持つ機械に対して行われる。これには、蒸気タービン、ガスタービン、遠心コンプレッサー、ファン、ポンプ、ミキサー、ローラー、ギアボックス、ファン、モーターなどが含まれます。 、レシプロコンプレッサーでも測定が可能です。Vibration
ベアリングの振動を測定する場合、軸方向、水平方向、垂直方向の3方向から測定します。これにより、振動が発生する方向と発生する周波数を正確に測定することができます。正しい知識があれば、スペクトル解析や軌道解析を通じて、原因や仮説を報告書の形で提供することができます。
P-F間隔
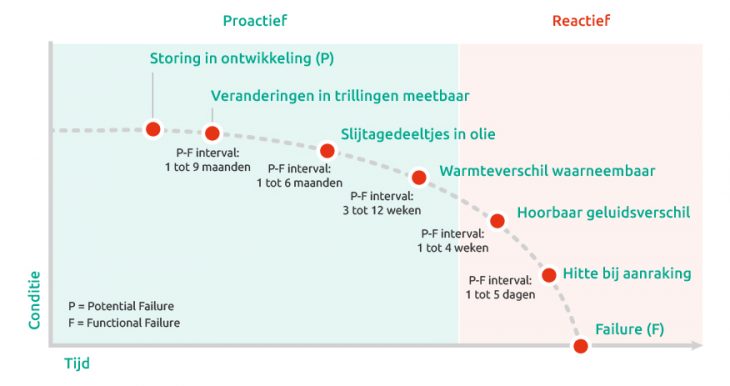
上のグラフは、故障が発生すると判断される時点(潜在的故障)から、実際に故障が発生する時点(機能的故障)までを視覚的に表したものである。その間のポイントは、故障発生までの経路で何が起こり、実際に故障が発生するまで一般的にどれくらいの時間がかかるかを示している。
積極的な手法
グラフに見られるように、振動の変化は最初に測定可能であり、この時点から実際の故障が発生するまで最も長い時間がかかる。まだ十分な時間があるので、実際に故障が発生しないように介入することができます。実際の故障を未然に防ぐ他の方法としては、オイル中の摩耗粉を分析したり、赤外線サーモグラフィーを使って熱の差を検出したりする方法がある。しかし、これらの方法は、故障発生の後期にしか使えない。
事後対応型の手法
これ以降は、故障によるダメージを抑えるために反応的な方法しか使えない。故障の発生は、機械からの音の変化、機械に触れたときの熱、煙の発生によって順次明らかになる。このような現象が起こる前に介入する必要がある。
Vibration 専門家
ベアリングの振動測定を行うことで、故障の兆候を迅速に発見し、対処することができます。そのためには、これらの測定を実施し、そこから正しい結論を導き出し、必要に応じて保守アドバイスを提供できる有能な振動専門家が必要です。 振動の測定およびデータの評価・分析は、まさに専門的な分野です。Istecの振動専門家は、 ISO 18436-2のレベル3および レベル4の認定を受けており、レベル4は 回転機械の振動測定に関して取得可能な最高レベルです。
振動の原因
振動がどのように発生するかを理解していただくために、以下に考えられる原因をいくつか説明します。これらは、状態監視において発生しうる事例のほんの一部に過ぎません:
- ベアリングのメンテナンス不良
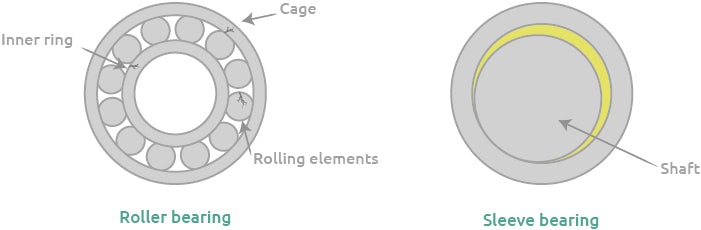
潤滑不良、過負荷、腐食、汚染、過熱は、外輪、内輪、保持器、転動体の軸受損傷の原因として考えられます。後者は、もちろん転がり軸受にのみ当てはまります。詳細については、こちらのホワイトペーパーをダウンロードしてください:転がり軸受の損傷 (PDF) - 不正確なアライメント
2台の機械を連結した場合、両シャフトの中心線が一致しないことがある。その結果、ラジアル、角度、または軸方向のミスアライメントが発生する可能性があります。 - 不均衡
回転部品の重心が正確に中央にない場合に起こります。回転するたびにベアリングにかかる圧力が高くなり、ベアリングの摩耗につながります。
私たちの知識記事もお読みください:回転機械の振動の最も一般的な4つの原因 »
