タービン、ポンプ、コンプレッサーなどの回転機械は、常に大きな機械的力にさらされています。これらの機械の多くはプロセスにとって極めて重要であるため、故障を防止するために保護機能や監視機能を備えたシステムが導入されています。本記事では、回転機械で発生しうる、速度に関連する一般的な故障例をいくつか紹介します。
速度 保護
1. 過速度
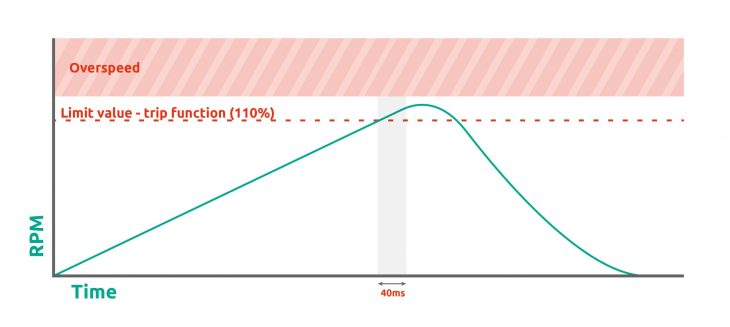
回転機械の構造は、設計速度と呼ばれる一定の回転速度に耐えられるように設計されています。過速度が発生すると、機械のシャフトは、その構造が耐えられる速度を超えて回転します。回転速度の増加に伴い、作用する力は指数関数的に増大し、部品が緩む原因となる可能性があります。これは、プロセス、人員、環境のすべてに壊滅的な影響を及ぼす恐れがあります。 したがって、リスク分析によれば、ほとんどの場合、過速度保護システムの導入が必須であることが示されている。速度測定により、回転速度(RPM)を計測することができる。 過速度保護システムは、回転速度を所定の範囲内に維持し、機械の損傷を防ぐ役割を果たします。あらかじめ定義された限界値を超えた場合、機械は直ちに停止します(図1)。このような機械の停止は、極めて短い時間内に行われる必要があります。現行の機械ガイドライン(API 670)によれば、過速度保護システムの応答時間は40ミリ秒以内である必要があります。
過速度は、回転機械のオペレーターにとって最大の懸念事項です。過速度保護システムが時間内に反応しない、あるいは誤作動を起こした場合、タービンブレードやローター部品が外れてしまう可能性があります。最悪の場合、これらの部品がタービンハウジングを突き破り、作業員の安全を脅かし、タービンで駆動される機器に甚大な損害を与えることになります。
2. 加速度
回転機械の加速度が急激すぎると、既存の過速度保護システムがあっても回転機械が過速度状態になり、危険な状況を引き起こす可能性があります。加速度の大きさによっては、機械の駆動源を停止させても、回転速度が直ちに低下するとは限りません。大きな力が作用するため、駆動源が停止した直後から、速度がさらに上昇することさえあります。 最大許容回転速度の110%という限界値に達して過速度保護システムが作動した場合でも、ある程度の加速度がかかると、累積速度が許容値である110%を超えてしまうことがあります(図2)。その結果、機械は依然として臨界回転速度に達し、損傷を招くことになります。
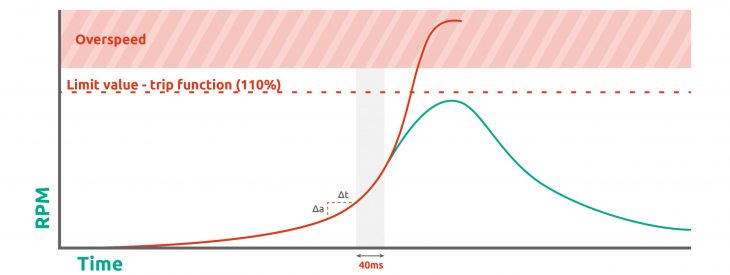
回転機械の起動時には、利用可能なエネルギーに応じて、加速に対する保護措置を講じる必要があります。過速度保護とは異なり、加速保護は単に回転数(RPM)だけでなく、所定の時間間隔内での回転数の増加率も監視します。速度センサーが過度な加速の増加を検知した場合、保護システムはタービンを停止させます。
機械が加速度に対する保護措置を講じていない場合、依然として過速度状態になります。過速度保護システムは、過度な加速度の増加が発生した際、時間内に機械を停止させることはできません。
速度 モニタリング
3. 逆回転
プロセスからの圧力により、コンプレッサーを駆動するタービンが稼働していないにもかかわらず、コンプレッサーが逆方向に回転することがあります。これは「逆回転」として知られています。この圧力は、吸込弁が適切に閉まらず、漏れが生じているために発生する可能性があります。コンプレッサーがこのような状態にあるときにタービンを始動すると、損傷につながります。 逆回転によって生じた圧力とタービンからの圧力が互いに打ち消し合うため、例えばカップリングの損傷を引き起こす可能性があります。これは多くの場合、金銭的な損害につながりますが、人員や環境に対する直接的な危険をもたらすものではありません。
4. 静止/クリープ
turnaround(オーバーホール)/保守作業を開始する前に、タービンが実際に停止していることを確認することが重要です。何しろ、タービンがまだゆっくりと回転している状態で保守作業を開始すると、その巨大な質量によって危険な状況を引き起こす恐れがあるからです。これを監視するためには、シャットダウンプロセス中はタービンが極めて低速で稼働しているため、通常の速度測定よりも長い期間にわたって速度測定を行う必要があります。
5. 低速
低回転数は過回転数の反対ですが、より深刻度の低い故障です。プロセスを稼働させ続けるためには、設備は最低回転数(RPM)を維持しなければなりません。それより低い回転数では、プロセスを駆動し続けることはできません。低回転数は生産プロセスの中断を招くため極めて望ましくありませんが、過回転数のような壊滅的な影響は及ぼしません。 プロセスを稼働させ続けるための最低RPMに達した際にアラームが作動するよう、限界値を設定することができます。これにより、オペレーターはアンダースピードの発生を防ぐことができます。また、アンダースピードの測定値は、例えばジョグエンジンを起動できることを示す指標としても利用できます。
Istecハードウェア
 SpeedSys 200は、SIL 2認定を受けた過速度保護システムです。高度な自己監視機能、ガルバニック絶縁された入出力、および設計段階での認証を備えた堅牢な設計により、市場で際立つハイエンド製品となっています。中核となる安全機能に重点を置くことで、使いやすく保守も容易なシステムを実現し、証明試験の間隔も非常に長く設定されています。
過速度保護システムを試験・検証するため、Istec社は周波数発生器「IST-101」を開発しました。このツールは速度信号をシミュレートし、実際の過速度状態を発生させることなく、保護システムのトリップ機能を完全に試験することを可能にします。