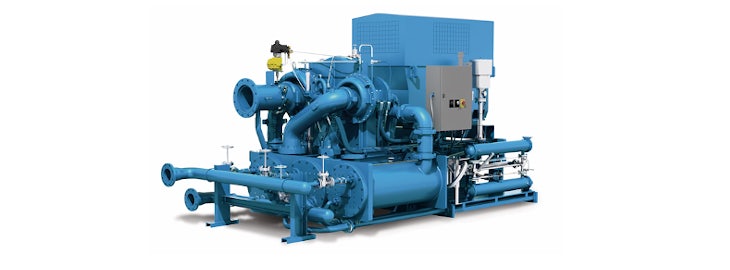
Un compressore centrifugo utilizza la forza centrifuga per generare pressione e viene impiegato in varie applicazioni. Il compressore accelera l’aria dal centro della girante e poi la rallenta in un diffusore. Durante questo processo di espansione dell’aria, l’energia cinetica viene convertita in energia potenziale sotto forma di pressione dell’aria.
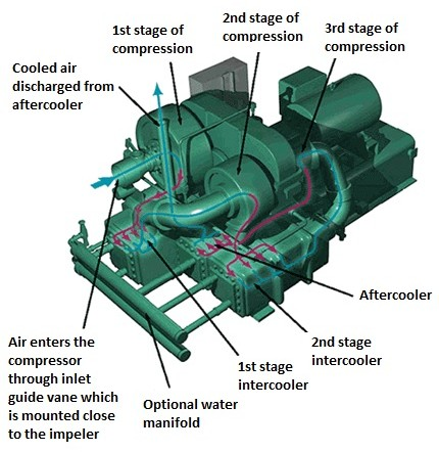
I compressori centrifughi multistadio, in particolare quelli a tre stadi, sono presenti e necessari in molti stabilimenti. Ogni singolo stadio può generare aumenti di pressione da 2:1 a 3:1, e un successivo terzo stadio può portare tale rapporto a un aumento di pressione di 8:1. Un altro importante vantaggio dei compressori a tre stadi è la semplice regolazione della temperatura e dell’umidità in ogni stadio di compressione.
Un compressore centrifugo è una macchina complessa e si compone di numerosi componenti:
- Motore
- Ingranaggio principale per azionare le fasi di compressione dell’aria.
- Valvola a farfalla di aspirazione o pale di guida di aspirazione (IGV)
- Primo stadio di compressione dell’aria
- Intercooler 1
- Secondo stadio di compressione dell’aria
- Intercooler 2
- Terzo stadio di compressione dell’aria
- Post-raffreddatore
- Valvola di scarico
- Valvola di ritegno
- Pannello di controllo
Applicazione
I moderni compressori d’aria centrifughi sono efficienti, affidabili e compatti e sono solitamente collocati su un’unica base che comprende il motore, il riduttore, il sistema di raffreddamento, le tubazioni e il pannello di controllo. I moderni compressori d’aria centrifughi incorporano una tecnologia avanzata che apporta numerosi vantaggi agli utenti finali. Tra questi figurano l’erogazione di aria priva di olio, la semplicità di installazione, i costi di esercizio contenuti e la facilità di manutenzione. Di conseguenza, i compressori centrifughi sono ampiamente utilizzati in molti settori industriali:
- Petrolio e gas
- Chimica
- Petrolchimica
- Energia
- Settore della cellulosa e della carta
- Settore alimentare
- Industria tessile
Errori e cause
Un malfunzionamento o un guasto meccanico di un compressore centrifugo può avere gravi conseguenze per il processo produttivo di uno stabilimento. Non solo causerà il malfunzionamento di altre apparecchiature, ma comporterà anche maggiori rischi per la sicurezza delle persone e dell’ambiente, tempi di fermo della produzione, perdita di ricavi produttivi e costose riparazioni.
I guasti possono avere varie cause, ma la più comune è il guasto di componenti meccanici dovuto a squilibrio, disallineamento, fatica del metallo, lubrificazione insufficiente o errata, difetti di tenuta e accumulo di sostanze.
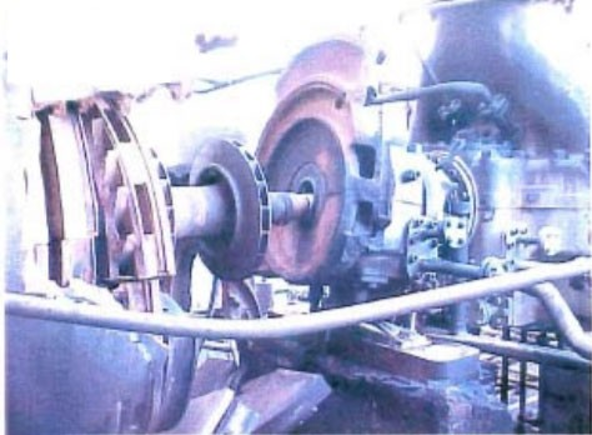
L’albero è la parte rotante fondamentale per trasferire il movimento e trasmettere le forze all’interno del meccanismo di compressione. I cuscinetti sono montati sull’alloggiamento per sostenere sia l’albero che l’alloggiamento stesso. Pertanto, le vibrazioni dell’albero o quelle sull’alloggiamento dei cuscinetti sono i primi sintomi e un indicatore affidabile di numerosi problemi nel sistema del compressore d’aria centrifugo.
Monitoraggio delle macchine
Per molte fabbriche, il funzionamento affidabile dei compressori centrifughi è fondamentale. È quindi importante monitorare queste macchine sulla base di vari indicatori per ottenere informazioni dettagliate sulle loro condizioni, in modo da poter prevenire i guasti. Il monitoraggio delle vibrazioni è uno dei metodi più comunemente utilizzati per rilevare rapidamente i guasti incipienti prima che possano causare gravi conseguenze. L’implementazione del monitoraggio delle vibrazioni apporta quindi numerosi vantaggi che, nel loro insieme, garantiscono migliori risultati finanziari:
- Aumenta i tempi di funzionamento e la produzione
- Previene tempi di inattività e interventi di riparazione imprevisti
- Contribuisce a una pianificazione efficiente della manutenzione
L’American Petroleum Institute (API) è uno dei principali sostenitori dello sviluppo di standard per il monitoraggio delle macchine e lo standard API-670 da esso stabilito è utilizzato da molti utenti finali di macchine rotanti. Dal 1970, l’API ha riconosciuto i sensori di prossimità come strumenti di misura idonei per determinare le vibrazioni accettabili dell’albero durante i test di accettazione in fabbrica (FAT). Lo standard API 670 è stato successivamente integrato con contenuti relativi alla temperatura e al materiale dell’alloggiamento per le misurazioni delle vibrazioni sui riduttori.
Nel 2001, lo standard API 670 è stato nuovamente rivisto e ha assunto il titolo di “Machinery Protection Standard”. Da allora, l’API 670 è diventato lo standard più applicato al mondo per il monitoraggio delle vibrazioni, poiché contiene “buone pratiche tecniche” riconosciute per i sistemi di monitoraggio delle vibrazioni.
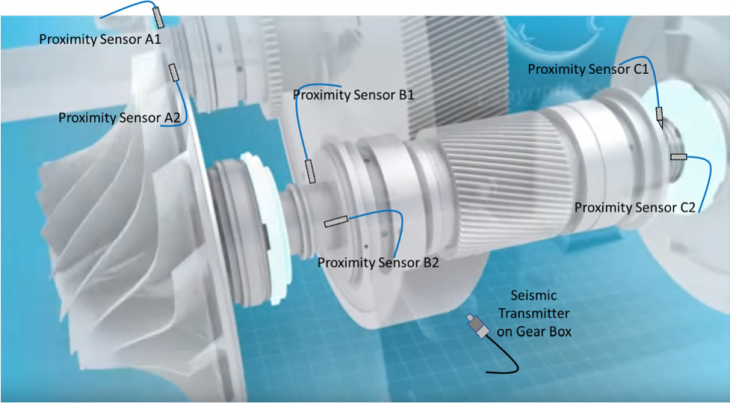
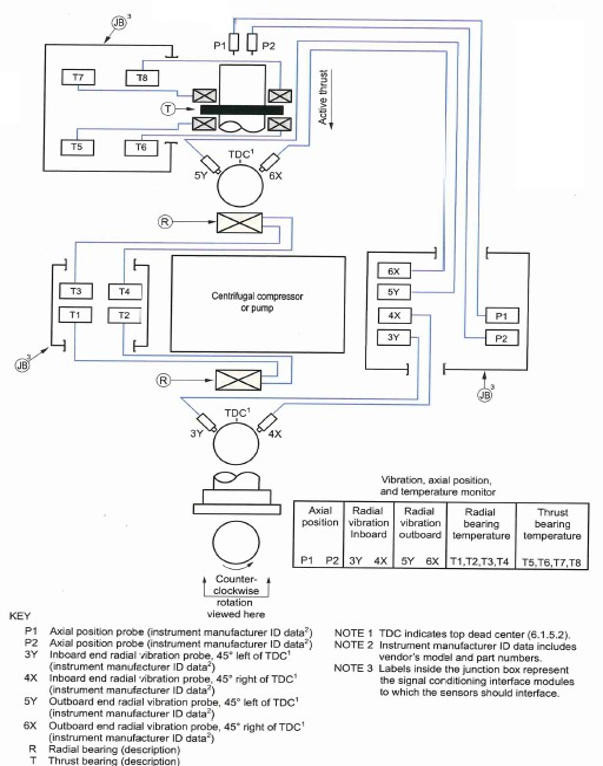
La Figura 4 è tratta dallo standard API e mostra che, per monitorare correttamente le vibrazioni dell’albero, è necessario posizionare almeno due sensori di vibrazione assiali e due coppie di sensori radiali (X e Y) su un compressore centrifugo con cuscinetti idrodinamici. In base alla nostra esperienza, consigliamo inoltre di montare almeno una serie di sensori di vibrazioni sismiche sull’alloggiamento dei cuscinetti per monitorare le vibrazioni dell’alloggiamento stesso.
Sensori
Istec fornisce i sistemi di misura e i sensori più precisi e affidabili provenienti da fornitori rinomati e offre tutto il supporto necessario per massimizzare la sicurezza e la disponibilità delle macchine.
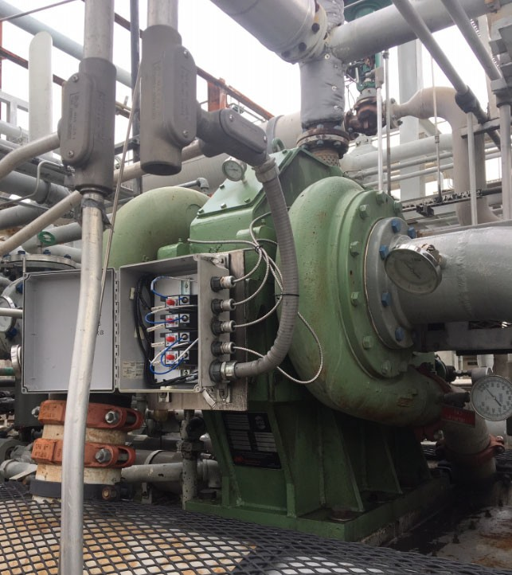
Per il monitoraggio di un compressore centrifugo a tre stadi, è consigliabile installare almeno un sensore per ogni girante per la misurazione delle vibrazioni radiali e almeno un trasduttore sismico per la misurazione delle vibrazioni del riduttore. Il segnale 4-20 mA può essere convogliato a un PLC/DCS e il segnale grezzo bufferizzato può essere utilizzato per l’analisi delle vibrazioni. Per ottenere un quadro completo, è necessario installare anche una misurazione XY su ciascun cuscinetto, utilizzando due sensori.