Un cliente gestisce due compressori alternativi, entrambi fondamentali per il processo. Questo particolare impianto produce un semilavorato necessario in un altro impianto per la produzione del prodotto finale. I compressori alternativi vengono ispezionati periodicamente ogni 12 settimane per verificare l’usura delle fasce di tenuta e, per farlo, è necessario un fermo macchina. Solo un compressore dispone di una macchina di riserva, ma con una capacità produttiva inferiore. Ciò significa che la perdita di produzione durante il fermo macchina è inevitabile.
Il prodotto semilavorato viene stoccato in silos per compensare la perdita di produzione e consentire il proseguimento della produzione del prodotto finale durante i fermi di questo impianto. Tuttavia, i fermi di questi compressori alternativi potrebbero comportare perdite di produzione pari a decine di migliaia di euro. Per non parlare dei tecnici necessari per la manutenzione dei compressori, che rappresentano un’altra spesa ingente. Il cliente ha riconosciuto l’inefficienza di questo metodo, che è diventata particolarmente evidente se si considerano i fermi macchina non necessari derivanti dall’utilizzo di un intervallo di ispezione fisso. Non era raro che l’intera produzione venisse interrotta solo per scoprire che le fasce di tenuta non necessitavano di sostituzione; un processo altamente inefficiente e costoso.
Un cambiamento di strategia
Il cliente desiderava eliminare la necessità di fermi macchina per ispezioni al fine di migliorare la produttività, ridurre i costi operativi e trasformare la manutenzione da periodica a basata sulle condizioni. Era alla ricerca di una soluzione affidabile che fosse applicabile e economicamente accessibile per entrambe le configurazioni dei compressori. In collaborazione con il nostro partner CPI, Istec ha fornito una soluzione che consente al cliente di passare da una strategia di manutenzione preventiva a una predittiva.
Soluzione di monitoraggio RecipSys 200
Il RecipSys 200 è un sistema di monitoraggio compatto per compressori alternativi. Fornisce dati accurati in tempo reale sull’usura delle fasce di tenuta, eliminando la necessità di arresti periodici della produzione per ispezioni manuali  . Grazie al suo ingombro tecnico ridotto, il RecipSys 200 è la soluzione perfetta per affrontare la sfida dei clienti.
Il RecipSys 200 utilizza due sensori: un trigger di fase (di riferimento) per filtrare il segnale di spostamento all’angolo di fase corretto e un sensore di posizione dell’asta (di prossimità) per misurare la posizione dell’asta. Il trigger di fase rende la misurazione molto più accurata rispetto a qualsiasi misurazione globale.
Leggi la nota applicativa su RecipSys 200 per ulteriori informazioni »
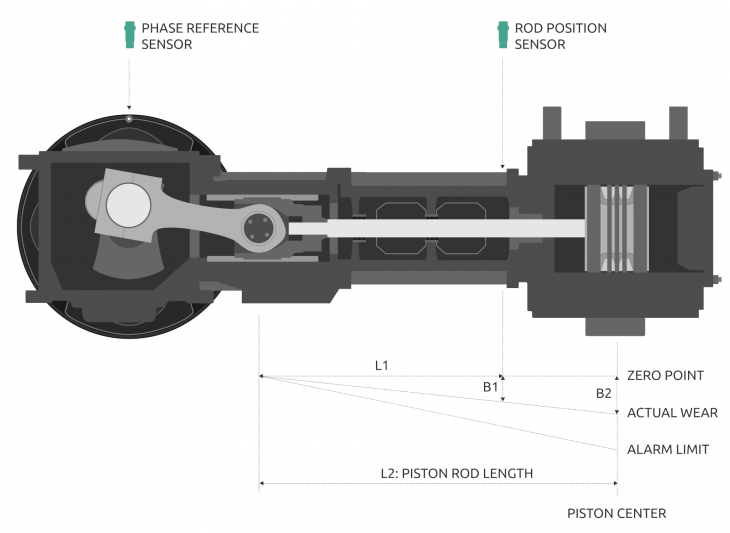
Il sistema di monitoraggio consente di tracciare l’andamento dell’usura delle fasce di tenuta. Questi dati possono essere utilizzati per stimare con precisione quando è necessaria la manutenzione. Di conseguenza, è possibile pianificare in anticipo le risorse e i materiali necessari per prepararsi a un fermo macchina.
È importante notare che le fasce di scorrimento non si consumano sempre gradualmente, rendendo essenziale un sistema di monitoraggio online. In questo caso le fasce di scorrimento sono realizzate in PTFE (Teflon), che potrebbe fondersi a causa di un raffreddamento errato. Il materiale si attacca quindi alla parete del cilindro, causando attrito tra le fasce di scorrimento e la parete del cilindro. Ciò accelera eccessivamente il processo di usura delle fasce di scorrimento. Il RecipSys 200 rileva immediatamente l’accelerazione del processo di usura e attiva un allarme.
Configurazioni dei compressori
I due compressori alternativi presentavano specifiche tecniche diverse:
Compressore 1
Tipo: compressore
a 2 cilindri
Motore: Motore
elettrico
Gas da comprimere: gas di riciclo costituito principalmente da idrogeno.
Velocità di funzionamento: 750 giri/min
Diametro dell’asta: 40 mm
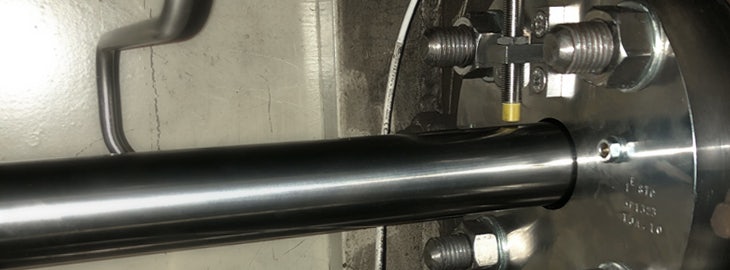
Posizione di misurazione: il sensore di caduta della biella è posizionato sopra il pistone; la distanza tra il sensore e la biella aumenta a causa dell’usura della fascia elastica.
Posizione del trigger di fase: in direzione assiale, sul volano.
Situazione di processo: la macchina è fondamentale per il processo e non esistono macchine ridondanti. Un arresto di questa macchina comporta l’interruzione totale della produzione.
Compressore 2
Tipo:
compressore
a 4 cilindri
Azionamento:
motore
elettrico
Gas da comprimere:
idrogeno
Velocità di funzionamento:
500 giri/min
Diametro dello stelo:
40 mm (per tutti gli steli)
Posizione di misurazione:
il sensore di abbassamento dello stelo è posizionato sopra lo stelo del pistone, poiché la distanza tra il sensore e lo stelo aumenta a causa dell’usura della fascia di guida.
Posizione del trigger di fase:
in direzione assiale, sul volano.
Situazione di processo:
la macchina è fondamentale per il processo, ma è presente una macchina ridondante. Tuttavia, la macchina ridondante ha una capacità di processo inferiore.
Installazione e implementazione
Sono state installate due unità RecipSys 200 nel compressore a 4 cilindri e un’unità nel compressore a 2 cilindri. Al cliente è stata fornita una soluzione completa chiavi in mano, comprensiva di sensori, cavi, armadi e accessori. CPI ha preparato i compressori in modo che Istec potesse installare e regolare correttamente i sensori.
Segnali in uscita
I segnali di uscita da 4-20 mA vengono inviati direttamente al DCS per l’analisi delle tendenze e l’analisi dei dati. Il DCS dispone di un preallarme che segnala i guasti emergenti in una fase precoce. Le uscite a relè del RecipSys 200 vengono utilizzate per arrestare i compressori tramite il DCS. Il punto di attivazione dell’allarme è fissato a 0,4 mm di gioco residuo tra il pistone e la parete del cilindro. Un’altra uscita a relè viene utilizzata per indicare lo stato del sensore tramite la tensione e la corrente del sensore stesso (Sensore OK) e la temperatura del sistema e il funzionamento generale (Sistema OK).
L’output grezzo del RecipSys 200 può essere utilizzato per analisi durante la messa in servizio. Inoltre, in caso di problemi, tale output può essere utilizzato per verificare il sistema senza influenzare il segnale in ingresso.
Il risultato
I compressori alternativi sono ora entrambi in funzione con il monitoraggio online della banda di funzionamento, eliminando la necessità di fermi periodici per ispezione. Il sistema monitora un indicatore meccanico chiave e fornisce dati fondamentali per le strategie di manutenzione basata sulle condizioni (CBM) su questi compressori. Il sistema ha un ingombro ridotto ed è facile da usare e da mantenere. Il cliente ha ora un maggiore controllo sui compressori, potendo al contempo ridurre i costi di manutenzione.