Un client exploite deux compresseurs à pistons, tous deux essentiels au processus. Cette usine produit un produit semi-fini nécessaire à une autre usine pour la fabrication du produit fini. Les compresseurs à pistons font l’objet d’inspections périodiques toutes les 12 semaines afin de vérifier l’usure des bandes de glissement, ce qui nécessite un arrêt de production. Un seul compresseur dispose d’une machine de secours, mais dont la capacité de production est inférieure. Cela signifie qu’une perte de production pendant l’arrêt est inévitable.
Le produit semi-fini est stocké dans des silos afin de compenser la perte de production et de permettre la poursuite de la fabrication du produit fini pendant les arrêts de cette usine. Néanmoins, les arrêts de ces compresseurs à pistons pourraient entraîner des pertes de production s’élevant à plusieurs dizaines de milliers d’euros. Sans parler des techniciens nécessaires à l’entretien des compresseurs, ce qui représente une autre dépense importante. Le client a pris conscience de cette méthode inefficace, qui est devenue particulièrement évidente lorsqu’on tient compte des arrêts inutiles résultant du respect d’un intervalle d’inspection fixe. Il n’était pas rare que la production soit entièrement arrêtée pour finalement constater que les bandes de roulement n’avaient pas besoin d’être remplacées ; un processus hautement inefficace et coûteux.
Un changement de stratégie
Le client souhaitait éliminer la nécessité des arrêts pour inspection afin d’améliorer la productivité, de réduire les coûts d’exploitation et de faire passer la maintenance d’un régime périodique à un régime basé sur l’état des équipements. Il recherchait une solution fiable, applicable et financièrement accessible pour ses deux installations de compresseurs. En collaboration avec notre partenaire CPI, Istec a fourni une solution permettant au client de passer d’une stratégie de maintenance préventive à une stratégie de maintenance prédictive.
Solution de surveillance RecipSys 200
Le RecipSys 200 est un système de surveillance compact destiné aux compresseurs à pistons. Il fournit des données précises en temps réel sur l’usure des bandes de glissement, éliminant ainsi la nécessité d’arrêts de production périodiques pour des inspections manuelles  . Grâce à son faible encombrement technique, le RecipSys 200 est la solution idéale pour relever le défi des clients.
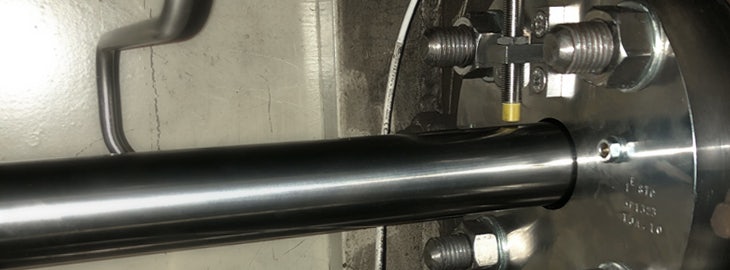
Le RecipSys 200 utilise deux capteurs : un déclencheur de phase (de référence) pour filtrer le signal de déplacement selon le bon angle de phase, et un capteur de position de tige (de proximité) pour mesurer la position de la tige. Le déclencheur de phase rend la mesure bien plus précise que n’importe quelle mesure globale.
Lire la note d’application RecipSys 200 pour plus d’informations »
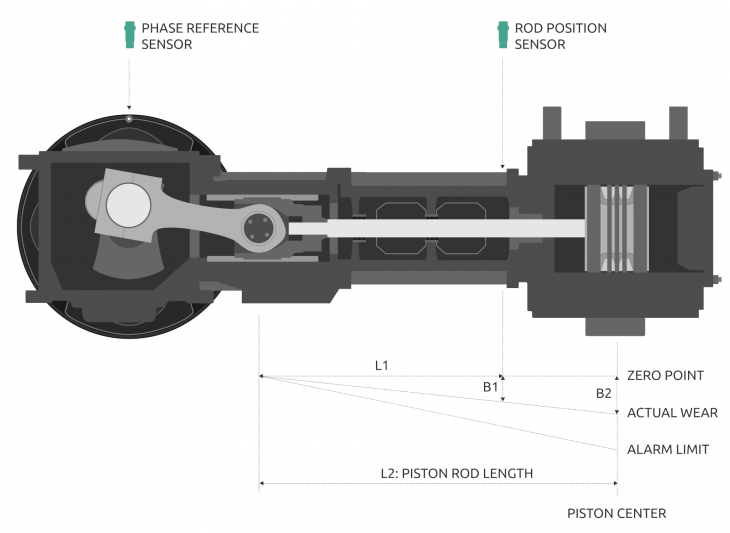
Le système de surveillance permet de suivre l’évolution de l’usure des bandes de roulement. Ces données peuvent être utilisées pour estimer avec précision le moment où une maintenance est nécessaire. Par la suite, les ressources et les matériaux nécessaires à la préparation d’un arrêt peuvent être planifiés à l’avance.
Il est important de noter que les bandes de glissement ne s’usent pas toujours progressivement, ce qui rend indispensable un système de surveillance en ligne. Dans ce cas précis, les bandes de glissement sont en PTFE (Téflon), un matériau susceptible de fondre en cas de refroidissement inadéquat. Le matériau se dépose alors sur la paroi du cylindre, ce qui provoque un frottement entre les bandes de glissement et la paroi du cylindre. Cela accélère de manière excessive le processus d’usure des bandes de glissement. Le RecipSys 200 détecte immédiatement l’accélération du processus d’usure et déclenche une alarme.
Configurations des compresseurs
Les deux compresseurs à pistons présentaient des caractéristiques techniques différentes :
Compresseur 1
Type : compresseur
à 2 cylindres
Moteur : Moteur
électrique
Gaz à comprimer : gaz de recyclage composé principalement d’hydrogène.
Vitesse de rotation : 750 tr/min
Diamètre de la tige : 40 mm
Position de mesure : le capteur de chute de bielle est positionné au-dessus du piston ; la distance entre le capteur et la bielle augmente en raison de l’usure de la bague de guidage.
Position du déclencheur de phase : dans le sens axial, sur le volant d’inertie.
Situation du processus : la machine est essentielle au processus et il n’existe aucune machine de remplacement. Un arrêt de cette machine entraîne l’arrêt total de la production.
Compresseur 2
Type :
compresseur
à 4 cylindres
Moteur :
moteur
électrique
Gaz à comprimer :
hydrogène
Vitesse de rotation :
500 tr/min
Diamètre de la tige :
40 mm (pour toutes les tiges)
Position de mesure :
le capteur de chute de tige est positionné au-dessus de la tige de piston, la distance entre le capteur et la tige augmentant en raison de l’usure de la bande de glissement.
Position de déclenchement de phase :
dans le sens axial, sur le volant d’inertie.
Situation du processus :
la machine est essentielle au processus, mais il existe une machine redondante. Cependant, la machine redondante a une capacité de traitement inférieure.
Installation et mise en œuvre
Deux unités RecipSys 200 ont été mises en œuvre dans le compresseur à 4 cylindres et une unité dans le compresseur à 2 cylindres. Une solution clé en main complète a été livrée au client, comprenant des capteurs, des câbles, des armoires et des accessoires. CPI a préparé les compresseurs afin qu’Istec puisse installer et régler correctement les capteurs.
Signaux de sortie
Les signaux de sortie 4-20 mA sont transmis directement au système de contrôle distribué (DCS) pour le suivi des tendances et l’analyse. Le DCS dispose d’une pré-alarme qui signale les défaillances naissantes à un stade précoce. Les sorties relais du RecipSys 200 sont utilisées pour arrêter les compresseurs via le DCS. Le seuil de déclenchement de l’alarme est fixé à 0,4 mm de jeu résiduel entre le piston et la paroi du cylindre. Une autre sortie relais sert à indiquer l’état du capteur via sa tension et son courant (Capteur OK), ainsi que la température du système et son fonctionnement général (Système OK).
Les données brutes fournies par le RecipSys 200 peuvent être utilisées pour des analyses lors de la mise en service. De plus, en cas de problème, ces données peuvent servir à vérifier le système sans influencer le signal d’entrée.
Le résultat
Les compresseurs à pistons fonctionnent désormais tous deux avec une surveillance en ligne de la bande de glissement, ce qui rend inutiles les arrêts périodiques pour inspection. Le système surveille un indicateur mécanique clé et fournit des données essentielles aux stratégies de maintenance conditionnelle (CBM) sur ces compresseurs. Le système occupe un faible encombrement à l’installation et est facile à utiliser et à entretenir. Le client dispose désormais d’un meilleur contrôle sur les compresseurs, tout en pouvant réduire les coûts de maintenance.