Una bomba de aceite recientemente revisada presenta un patrón de vibración anómalo tras un breve periodo de funcionamiento. ¿Qué hacer? Este informe analiza un caso en el que se observa una desviación durante las mediciones periódicas de vibraciones. Los problemas se caracterizan por el aumento de los valores de vibración, que superan así los límites establecidos por la norma ISO 10816. La instalación en cuestión es un sistema de turbina de vapor, en el que la bomba de aceite principal es accionada por una turbina de vapor. Las mediciones realizadas en esta instalación se analizan mediante la monitorización de estado.
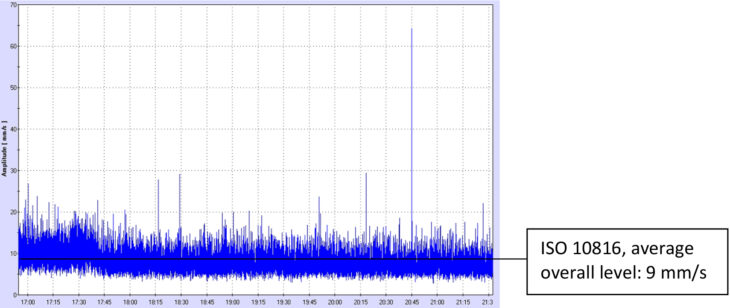
3 de enero
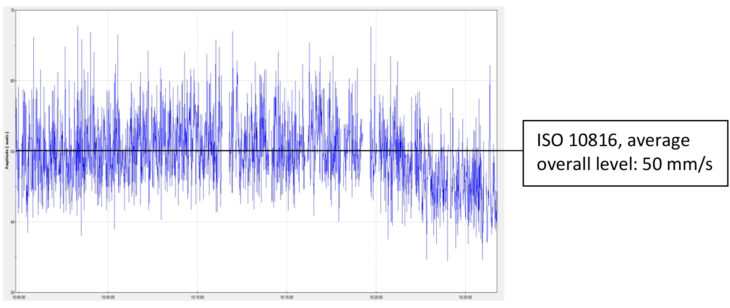
28 de enero
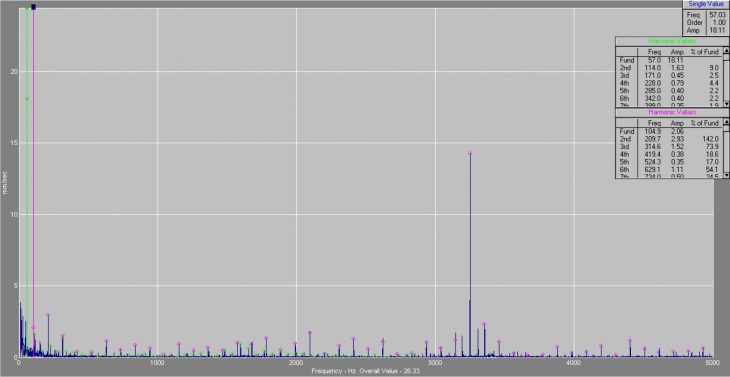
Spectrum del 28 de enero
Análisis
Frecuencias visibles:
- Bomba de aceite de 1x RPM (57 Hz) que varía entre 18 y 30 mm/s RMS.
- Bomba de aceite a 2x RPM (114 Hz) a 1,5 mm/s.
- Turbina de 1x RPM (104 Hz) a 2 mm/s.
- Numerosos armónicos de la velocidad de la turbina, de alrededor de 1 mm/s por pico.
- La frecuencia de engranaje de 14 mm/s presenta bandas laterales de ambas velocidades (57 Hz y 104 Hz).
Conclusión
Las diferentes frecuencias, con sus correspondientes niveles, indican desgaste y un aumento de las holguras en la transmisión por engranajes y en los cojinetes. Además, es probable que la alineación sea incorrecta. Dado el rápido aumento de los niveles, se trata de un problema grave.
Las mediciones se realizaron con tres sensores diferentes y dos sistemas de medición distintos para garantizar la precisión. Según la norma ISO 10816-3, el nivel de vibración se sitúa en la zona D: los valores de vibración dentro de esta zona se consideran normalmente lo suficientemente graves como para causar daños a la máquina.
Recomendaciones
Apague la instalación lo antes posible y revise la bomba de aceite. Durante esta revisión, preste especial atención a los siguientes puntos:
- Compruebe la holgura de todos los cojinetes de la bomba.
- Inspeccione la alineación de los engranajes y compruebe el acoplamiento utilizando un plano. Esto, junto con el juego entre los dientes de los dos engranajes. Compruebe la alineación general de la bomba. Inspeccione el impulsor en busca de daños.
Consecuencia
El cliente revisó las recomendaciones del informe y las debatió internamente. Dado el tiempo adicional que ya había llevado la revisión original, junto con los ingresos generados por la máquina mientras estaba en funcionamiento, se tomó la decisión de continuar con la explotación. Tras unas semanas de funcionamiento continuo, la bomba de aceite auxiliar entró de repente en pleno funcionamiento. La bomba de aceite principal ya no tenía caudal. Tras la inspección, se comprobó que la bomba de aceite ya no giraba.
Consecuencias de permitir que la instalación siga funcionando
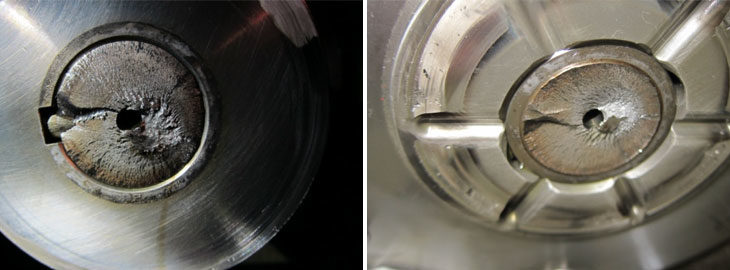
Izquierda: Rotura del eje en el lado de la turbina
Derecha: Rotura del eje en el lado de la bomba
Conclusión de la inspección de roturas de ejes
La superficie de fractura, tal y como se aprecia en las fotos anteriores, es una fractura por fatiga típica. Se observan claramente las líneas de crecimiento que discurren en sentido antihorario y las superficies de fractura residuales a la derecha del centro. A partir del patrón de daño, resulta evidente que el inicio de la grieta se produjo en la transición entre el fondo de la ranura de la chaveta y la pared de la misma.
Durante la rotura del eje, la superficie de fractura causó algunos daños en las líneas de crecimiento. Esto puede considerarse un daño secundario. La fractura residual, que presenta una fuerte deformación plástica, también se considera un daño secundario.
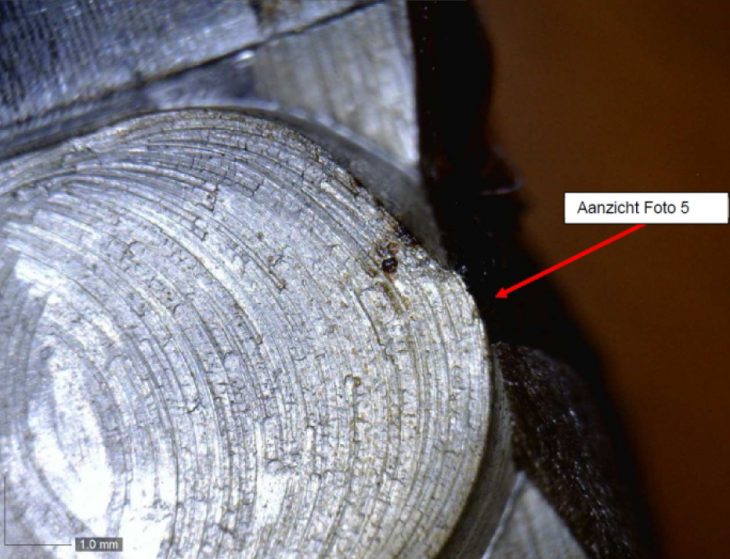
Chancha con superficie defectuosa y transición al estrechamiento del eje
La razón por la que la fractura se originó específicamente aquí se encuentra en la ranura de chaveta del eje. Esta ranura se ha mecanizado con una fresa desafilada, lo que provocó pequeñas grietas durante el proceso de diseño. Además, hay un estrechamiento del eje, situado precisamente en la ranura de chaveta. Este estrechamiento presenta una transición demasiado brusca, lo que da lugar a muescas. Esta es la parte más débil del eje y nunca debería estar presente en una ranura de chaveta ni cerca de ella.
Una causa habitual de la fractura por fatiga es una desalineación. Este error de alineación da lugar a una carga dinámica muy variable, lo que, a su vez, acelera el proceso de fatiga.