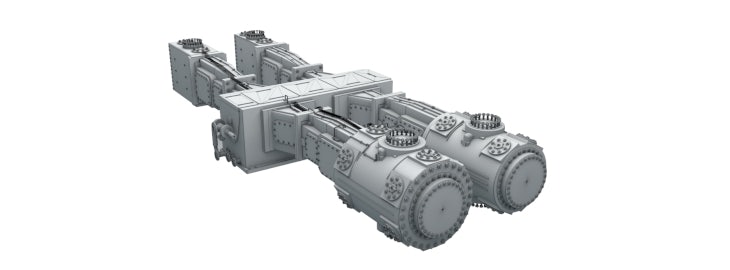
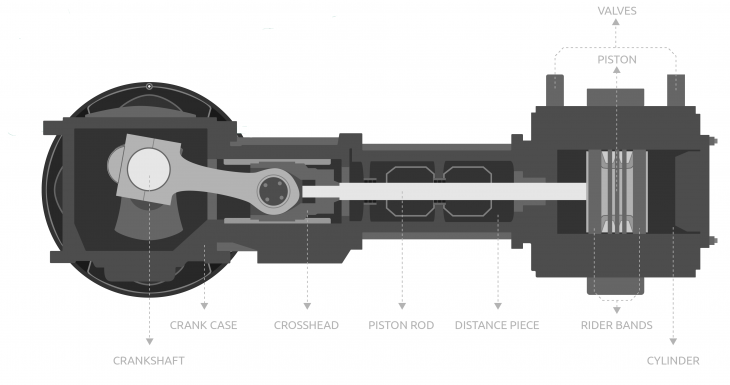
Zur Zustandsüberwachung von Kolbenmaschinen, auch als Kolbenkompressoren bekannt, wurden lange Zeit traditionelle Schwingungsmessverfahren angewendet. Es stellte sich jedoch heraus, dass diese Messungen für die Zustandsüberwachung solcher Maschinen nicht zuverlässig sind. Daher wurden Techniken entwickelt, die speziell für die Überwachung von Kolbenmaschinen geeignet sind. Eine dieser Techniken ist die Überwachung des Kolbenstangenabfalls, bei der der durch Verschleiß der Gleitringe verursachte Absenkung der Kolbenstange überwacht wird. Ein Gleitband ist das Bauteil, das dafür sorgt, dass der Kolben durch die Zylinderkammer gleitet, ohne die Zylinderwand zu beschädigen. Mit der Zeit nutzen sich diese Gleitbänder ab. Durch die Überwachung des Kolbenstangenabfalls lässt sich feststellen, wann das Gleitband ausgetauscht werden muss, bevor Schäden auftreten. Die Überwachung des Kolbenstangenabfalls trägt zu einer zustandsorientierten Instandhaltungsstrategie (CBM) bzw. vorausschauenden Instandhaltung bei.
Messungen mit Fallstangen
Die Überwachung des Kolbenstangenabfalls wird bei Hubkolbenmaschinen angewendet, die mit Gleitbändern den Kolben im Zylinder abstützen. Der Zweck der Überwachung des Kolbenstangenabfalls besteht darin, den Verschleiß der Gleitbänder festzustellen. Der Verschleiß dieser Gleitringe kann zu Kontakt (Reibung) zwischen dem Kolben und der Zylinderwand führen, was wiederum Schäden zur Folge hat. Die Überwachung des Verschleißes der Gleitringe ermöglicht es den Betreibern, den Austausch dieser Gleitringe effizient während einer bereits geplanten Wartungsphase oder eines Stillstands einzuplanen. Darüber hinaus verschafft die frühzeitige Erkennung des Verschleißes der Gleitringe dem Betreiber Zeit, die Maschine abzuschalten, bevor übermäßige Schäden und (gefährliche) Maschinenausfälle auftreten.
Um Verschleiß an den Reibbändern festzustellen, muss die Position (relativ zum Bezugspunkt) des Kolbens überwacht werden. Die Messung des tatsächlichen Absinkens des Kolbens ist jedoch aufgrund des hohen Drucks in der Druckkammer sehr schwierig. Anstelle des tatsächlichen Absinkens des Kolbens wird das Absinken der Kolbenstange gemessen, was wesentlich einfacher ist. Die Überwachung des Kolbenstangenabfalls liefert Informationen über den Zustand der Reiterbänder, indem Veränderungen in der Position der Kolbenstange erfasst werden.
Methoden
Im Allgemeinen werden bei der Überwachung des Kolbenstangenabfalls zwei Hauptmethoden unterschieden:
Messungen mit Näherungssensoren
Bei Messungen mit Näherungssensoren wird der Sensor vertikal über oder unter der Kolbenstange montiert. Ein Näherungssensor arbeitet mit Wirbelstromtechnik, die den Abstand zwischen dem Sensor und einem Metallobjekt misst. Bei einer Kolbenstangenabsenkungsmessung wird der Abstand zwischen dem Sensor und der Kolbenstange gemessen. Wenn sich die Kolbenstange relativ zum Sensor bewegt, wird die Änderung des Abstands (Position der Kolbenstange) erfasst. Diese Messungen ermöglichen es, die Position der Kolbenstange zu bestimmen; anschließend werden die Messwerte zur Trendanalyse herangezogen. Anhand dieses Trends lässt sich dann vorhersagen, wann sich die Führungsringe dem Verschleiß nähern und ausgetauscht werden müssen.
Mechanische Messungen
Im Allgemeinen werden zwei mechanische Verfahren zur Überwachung des Kolbenstangenabfalls unterschieden. Das erste Verfahren nutzt einen Block aus abrasivem Material mit einem Hohlraum im Inneren, der Stickstoff enthält. Dieser Block wird direkt unter der Kolbenstange platziert. Wenn die Kolbenstange infolge von Verschleiß am Gleitband absinkt, nutzt sich der Block so weit ab, bis Stickstoff entweicht. Dieses Stickstoffleck führt zu einem Druckabfall, was einen Alarm oder eine Maschinenabschaltung auslöst.
Die zweite mechanische Methode zur Überwachung des Kolbenstangenabfalls umfasst eine Art Rolle, die unter der Kolbenstange montiert ist. Wenn sich das Dichtungsband abnutzt, sinkt die Kolbenstange allmählich ab, bis sie die Rolle berührt. Bei Kontakt zwischen der Kolbenstange und der Rolle beginnt sich die Rolle zu drehen, was bedeutet, dass – wie bei der anderen mechanischen Methode – Stickstoff entweicht. Ebenso führt dieses Stickstoffleck zu einem Abfall des Versorgungsdrucks, was einen Alarm oder eine Maschinenabschaltung auslöst.
Der größte Nachteil mechanischer Kolbenstangen-Absenksysteme ist die Unfähigkeit, Messungen durchzuführen und diese Messungen für Trendanalysen zu nutzen. Das Einzige, was diese mechanischen Systeme bieten, ist ein Alarm, der ausgelöst wird, wenn die Führungsbänder abgenutzt sind. Es gibt keinen Hinweis darauf, in welchem Umfang das Reiterband abgenutzt ist. Ein Näherungssensor misst den tatsächlichen Absenkvorgang der Kolbenstange und damit den Verschleißgrad des Reiterbands. Anhand der Messwerte des Näherungssensors lässt sich ein Trend erstellen, was eine bessere Wartungsplanung (CBM) ermöglicht.
Annahmen
Es gibt einige Voraussetzungen, die erfüllt sein müssen, um eine zuverlässige Messung des Kolbenstangenabfalls zu erhalten. Die grundlegende Annahme für die Überwachung des Kolbenstangenabfalls ist, dass sich der Kolben aufgrund der Schwerkraft auf den Zylinderboden stützt. Es kann daher angenommen werden, dass eine Änderung der Position der Kolbenstange proportional zur Änderung der Position des Kolbens ist, die durch den Verschleiß des Gleitbandes verursacht wird. Es muss außerdem angenommen werden, dass die Position der Kolbenstange ausschließlich durch die Wirkung des verschlissenen Gleitbandes verändert wird.
Die Annahme, dass die Änderung der Position der Kolbenstange proportional zur Änderung der Position des Kolbens ist, ergibt sich aus dem Satz über gleichseitige Dreiecke. Dieser Satz ist in der folgenden Abbildung schematisch dargestellt.
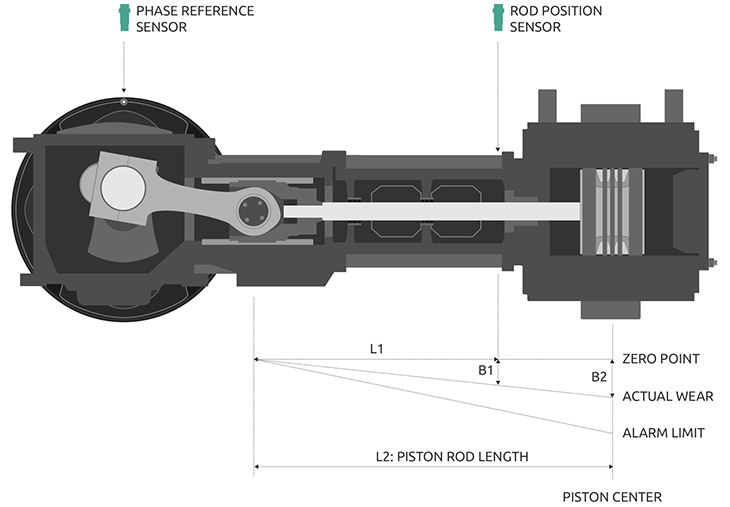
Wird ein Näherungssensor zur Überwachung des Kolbenstangenabfalls verwendet, kann die Messung durch einen bestimmten Korrekturfaktor korrigiert werden. Dieser Korrekturfaktor basiert auf dem Verhältnis, das sich aus der Differenz zwischen dem gemessenen Abfall der Kolbenstange (B1) und dem tatsächlichen Abfall des Kolbens (B2) ergibt. Durch Anwendung dieses Korrekturfaktors auf die Messung des Kolbenstangenabfalls wird der tatsächliche Verschleiß des Reiterbands angezeigt. Die Anwendung eines solchen Korrekturfaktors kann jedoch zu Problemen führen. Tritt ein Messfehler auf, wird dieser falsche Messwert mit dem Korrekturfaktor korrigiert, was zu einer falschen Einschätzung des tatsächlichen Verschleißes des Reiterbands führt. Es ist daher sehr wichtig, dass zuverlässige Messungen durchgeführt werden. Im Folgenden werden eine Reihe von Faktoren erörtert, die die Zuverlässigkeit von Kolbenstangenabsenkungsmessungen beeinflussen.
Installation und Anwendung; zu beachtende Punkte
Die Installation des Sensors ist entscheidend für eine zuverlässige Messung. Wir haben die 5 wichtigsten Punkte aufgelistet:
Es ist entscheidend, dass der Sensor so nah wie möglich am Zylinder angebracht wird. Dies gilt sowohl für Näherungssensoren als auch für mechanische Sensoren. Dadurch wird der Effekt minimiert, der auftritt, wenn der oben genannte Korrekturfaktor auf einen Messfehler angewendet wird. Je näher der Sensor am Kolben angebracht ist, desto geringer sind die Auswirkungen von Messfehlern.
Bei größeren Kolben kann die thermische Ausdehnung in der Zeit zwischen einer Kaltabschaltung und einem aktiven Prozess erheblich variieren. Es wird daher empfohlen, die Zylinderausrichtung tief am Kreuzkopf vorzunehmen, damit Platz für die thermische Ausdehnung vorhanden ist. Sobald sich der Kolben aufgrund von Wärme radial ausdehnt, wird die Kolbenstange relativ zum Stangenabsenksensor angehoben. Dies sollte bei der Installation und der Festlegung der Position des Stangenabsenksystems berücksichtigt werden.
Die Annahme, dass sich der Kolben aufgrund der Schwerkraft auf den Zylinderboden stützt, ist bei Kolben mit kleinem Durchmesser nicht realistisch. Bei Kolben mit kleinem Durchmesser (weniger als 150 mm) befindet sich ein großer Teil der Kolbenstange im Zylindergehäuse. Eine falsche Ausrichtung oder Einwirkungen auf das Zylindergehäuse können zu einem schwebenden Kolben führen. Die Radialkräfte drücken den Kolben nicht nach unten, sondern eine Kombination von Kräften drückt den Kolben nach oben oder zur Seite. In diesem Fall können Sie zwei Näherungssensoren einsetzen, von denen einer horizontal und der andere vertikal misst (X-Y-Sensoren).
Auch die Länge der Kolbenstange kann die Messung beeinflussen. Je länger die Kolbenstange ist, desto wahrscheinlicher ist es, dass sie bis zu einem gewissen Grad biegsam ist. Dies gilt insbesondere für Kolben mit großem Durchmesser. Die Biegsamkeit der Kolbenstange kann die Messung des Stangenabfalls beeinflussen. Um den Einfluss der Biegung der Kolbenstange auf die Messung des Stangenabfalls zu verringern, kann das Signal des Näherungssensors an einem festen Punkt während der Umdrehung der Kurbelwelle gemessen werden. Dies wird als phasengesteuert bezeichnet; es wird eine Phasenreferenz festgelegt, bei der die Messung ausgelöst wird.
Es ist wichtig, dass der Sensor so montiert wird, dass er keiner Wärmeausdehnung oder Vibration ausgesetzt ist. Wenn sich der Sensor relativ zur Kolbenstange bewegt, wird die Messung unzuverlässig. Darüber hinaus ist es bei Kolben mit großem Durchmesser wichtig, einen Sensor mit größerem Messbereich zu verwenden. Bei thermischer Ausdehnung bewegt sich die Kolbenstange nicht außerhalb des Messbereichs des Näherungssensors.
Modul „Triggered Rod Drop“ – RecipSys 200
 Das zweikanalige Triggered-Rod-Drop-Modul (RecipSys 200) wurde von Istec International entwickelt und eignet sich zur Zustandsüberwachung der Kolbenringe einer Hubkolbenmaschine. „Triggered“ bedeutet, dass die Stangenfallmessung an einem festen Punkt während der Umdrehung der Kurbelwelle stattfindet. Dadurch lässt sich im Laufe der Zeit ein zuverlässiger Trend ableiten. Viele bestehende Stangenfall-Systeme sind Teil eines größeren Systems, das für große Anwendungen geeignet ist, und erfordern daher eine kostenintensive Investition. Das RecipSys 200 hingegen ist sehr kosteneffizient und daher für kleine, mittlere und große Anwendungen einsetzbar.