某客户运营着两台往复式压缩机,这两台设备对生产过程都至关重要。该工厂生产一种半成品,另一家工厂需要该半成品来生产最终产品。往复式压缩机每12周需进行一次骑手带磨损检查,为此必须停机。只有一台压缩机配有备用设备,但其生产能力较低。这意味着停机期间的生产损失在所难免。
半成品储存在筒仓中,以弥补生产损失,并确保该工厂停机期间最终产品的生产能够继续进行。尽管如此,这些往复式压缩机的停机仍可能造成数万欧元的生产损失。更不用说为压缩机提供维护所需的机械师,这又是一笔不小的开支。 客户意识到了这种低效的方法,尤其当考虑到因采用固定的检修间隔而导致的不必要停机时,这一问题显得尤为突出。经常出现这样的情况:整个生产线被迫停产,结果却发现滑动带根本无需更换;这是一个效率极低且成本高昂的过程。
策略调整
客户希望消除因检查而停机的需求,以提高生产率、降低运营成本,并将维护方式从定期维护转变为基于状态的维护。他们正在寻找一种可靠的解决方案,该方案需适用于两种压缩机配置,且在经济上可承受。Istec 与合作伙伴 CPI 通力合作,提供了一套解决方案,使客户能够从预防性维护战略转向预测性维护战略。
RecipSys 200 监测解决方案
RecipSys 200 是一款用于往复式压缩机的紧凑型监测系统。它可提供滑块带磨损的精确实时数据,从而无需为进行人工 检查而定期停产。由于其技术 footprint 小,RecipSys 200 是解决客户挑战的理想方案。
RecipSys 200 采用两个传感器:一个相位触发器(参考传感器)用于将位移信号滤波至正确的相位角,另一个连杆位置传感器(proximity)用于测量连杆位置。相位触发器使测量精度远高于任何整体测量方法。
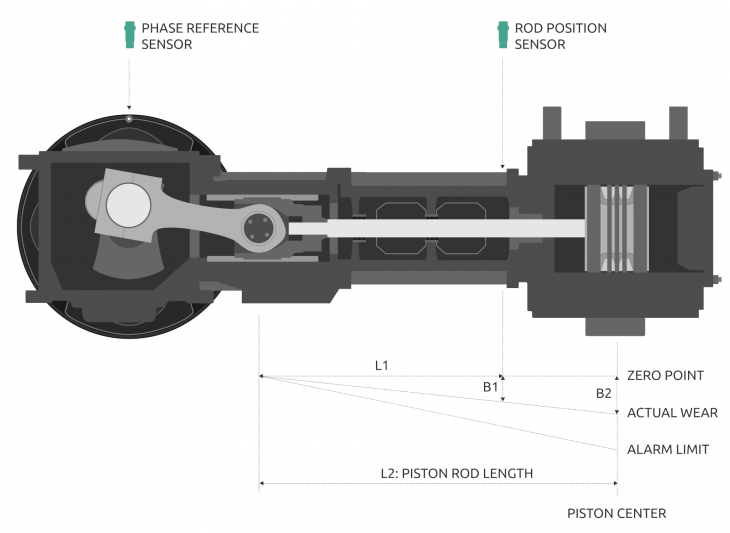
该监测系统可追踪传动带的磨损趋势。利用这些数据,可以准确估算何时需要进行维护。随后,即可提前安排停机检修所需的资源和材料。
需要注意的是,滑块带并非总是逐渐磨损,因此在线监测系统至关重要。在此案例中,滑块带由聚四氟乙烯(PTFE,即特氟龙)制成,若冷却不当,该材料可能会熔化。熔融材料随后会附着在气缸壁上,导致滑块带与气缸壁之间产生摩擦。这将极大地加速滑块带的磨损过程。 RecipSys 200 可立即检测到磨损过程的加速,并触发警报。
压缩机配置
这两台往复式压缩机的机械规格各不相同:
压缩机 1
类型:双缸压缩机
驱动因素:电动机
待压缩气体:主要由氢气组成的循环气体。
运行速度:750 RPM
杆径:40 毫米
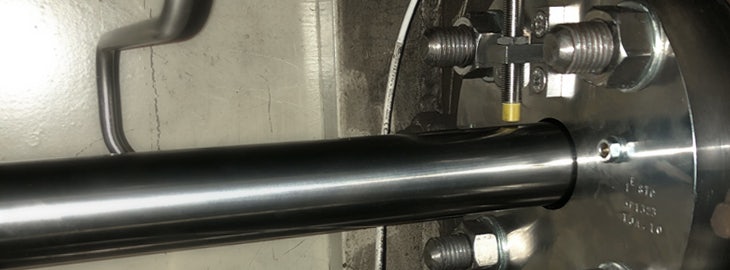
测量位置:连杆下垂传感器位于活塞上方,随着骑行带的磨损,传感器与连杆之间的距离会逐渐增大。
相位触发位置:沿轴向,位于飞轮上。
工艺状况:该设备对工艺至关重要,且无备用设备。该设备停机将导致生产完全停滞。
压缩机 2
类型:
4缸压缩机
驱动方式:
电动机
待压缩气体:
氢气
运行转速:
500 RPM
活塞杆直径:
40 mm(所有活塞杆均适用)
测量位置:
活塞杆下沉传感器位于活塞杆上方,随着导环磨损导致传感器与活塞杆之间的距离增大。
相位触发位置:
沿轴向,位于飞轮上。
工艺状况:
该设备对工艺至关重要,但存在备用设备。不过,备用设备的工艺产能较低。
安装与实施
在四缸压缩机中安装了两台 RecipSys 200 设备,在双缸压缩机中安装了一台。向客户交付了完整的交钥匙解决方案,包括传感器、电缆、机柜和配件。CPI 对压缩机进行了预处理,以便 Istec 能够正确安装和调试传感器。
输出信号
4-20 mA 输出信号直接传输至 DCS 进行趋势分析。DCS 配备预报警功能,可在早期阶段提示潜在故障。RecipSys 200 的继电器输出用于通过 DCS 关闭压缩机。报警触发点为活塞与气缸壁之间剩余间隙为 0.4 毫米时。 另一个继电器输出用于通过传感器的电压和电流(传感器正常)以及系统温度和整体运行状况(系统正常)来指示传感器状态。
RecipSys 200 的原始输出数据可用于调试期间的分析。此外,若发生任何问题,该输出数据可用于检查系统,且不会影响输入信号。
结果
目前,两台往复式压缩机均已启用在线骑手带监测功能,从而无需因定期检查而停机。该系统监测关键机械指标,并提供对这些压缩机状态基于维护(CBM)策略至关重要的数据。该系统安装 footprint 小,且易于使用和维护。客户现在不仅能更好地控制压缩机,还能降低维护成本。