تُظهر مضخة زيت تم إصلاحها مؤخرًا نمط اهتزاز غير طبيعي بعد فترة قصيرة من التشغيل. ماذا يجب فعله؟ يناقش هذا التقرير حالة لوحظ فيها انحراف أثناء قياسات الاهتزاز الدورية. تتميز المشكلات بزيادة قيم الاهتزاز، مما يؤدي إلى تجاوز الحدود المحددة في المواصفة ISO 10816. المنشأة المعنية هي نظام توربين بخاري، حيث يتم تشغيل مضخة الزيت الرئيسية بواسطة توربين بخاري. يتم تحليل القياسات على هذه المنشأة من خلال مراقبة الحالة.
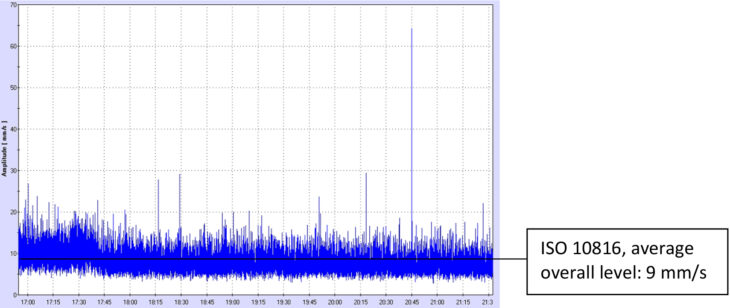
3 يناير
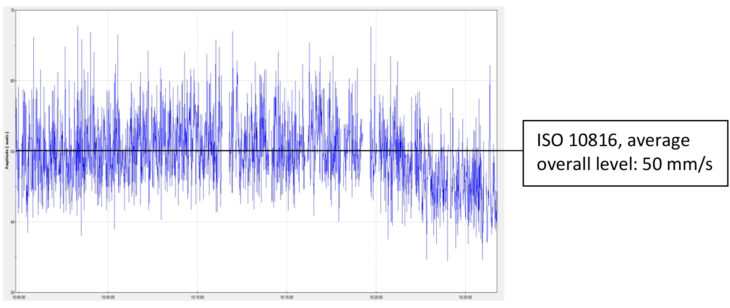
28 يناير
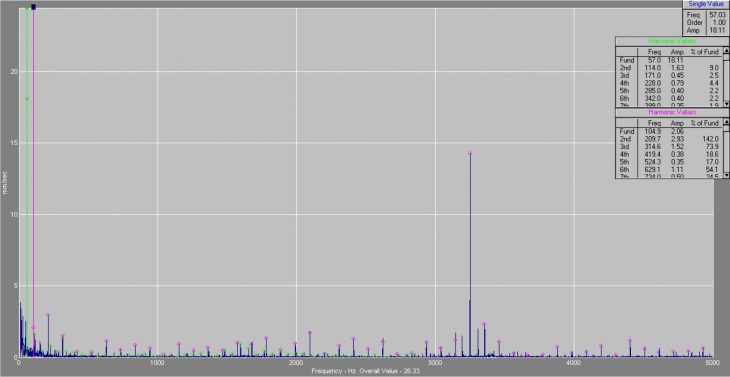
طيف 28 يناير
التحليل
الترددات الظاهرة:
- مضخة زيت 1x RPM (57 هرتز) تتراوح بين 18 و30 مم/ثانية RMS.
- مضخة زيت بسرعة دوران مضاعفة (114 هرتز) عند 1.5 مم/ثانية.
- توربين 1x RPM (104 هرتز) بسرعة 2 مم/ثانية.
- توجد العديد من التوافقيات لسرعة التوربين، تبلغ حوالي 1 مم/ثانية لكل ذروة.
- تتضمن ترددات تداخل التروس البالغة 14 مم/ثانية نطاقات جانبية من كلا السرعتين (57 هرتز و104 هرتز).
الخلاصة
تشير الترددات المختلفة مع المستويات المقابلة لها إلى التآكل وزيادة الفجوات في ناقل الحركة والمحامل. بالإضافة إلى ذلك، من المحتمل أن يكون المحاذاة غير صحيحة. ونظرًا للزيادة السريعة في المستويات، فإن هذه مشكلة خطيرة.
تم إجراء القياسات باستخدام 3 مستشعرات مختلفة ونظامين مختلفين للقياس لضمان الدقة. وفقًا لمعيار ISO 10816-3، يقع مستوى الاهتزاز في المنطقة D: عادةً ما تُعتبر قيم الاهتزاز (Vibration) ضمن هذه المنطقة شديدة بما يكفي لإلحاق الضرر بالآلة.
نصائح
أوقف تشغيل المنشأة في أسرع وقت ممكن وقم بإجراء صيانة شاملة لمضخة الزيت. أثناء هذه الصيانة الشاملة، انتبه بشكل خاص إلى النقاط التالية:
- تحقق من فراغ جميع محامل المضخة.
- افحص محاذاة التروس وتحقق من التداخل باستخدام مخطط هندسي. هذا، إلى جانب الفراغ بين أسنان التروسين. افحص المحاذاة العامة للمضخة. افحص المكره بحثًا عن أي تلف.
النتيجة
قام العميل بمراجعة التوصيات الواردة في التقرير ومناقشتها داخليًّا. ونظرًا للوقت الإضافي الذي استغرقته عملية الإصلاح الشاملة الأصلية بالفعل، إلى جانب الدخل الذي حققته الآلة أثناء تشغيلها، تقرر الاستمرار في التشغيل. وبعد بضعة أسابيع من التشغيل المستمر، بدأت مضخة الزيت المساعدة فجأة في العمل بكامل طاقتها. ولم يعد لمضخة الزيت الرئيسية أي إنتاج. وعند الفحص، تبين أن مضخة الزيت لم تعد تدور.
عواقب السماح باستمرار تشغيل التثبيت
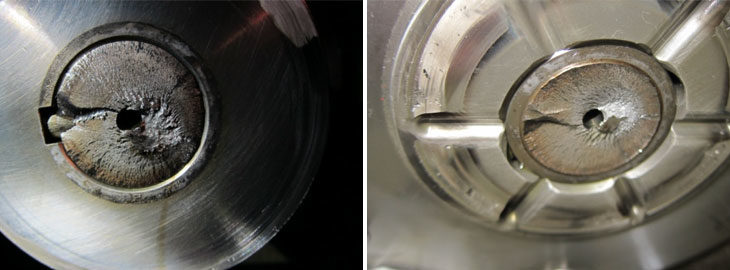
على اليسار: كسر العمود على جانب التوربين
على اليمين: كسر العمود على جانب المضخة
خلاصة فحص كسر العمود
سطح الكسر، كما يظهر في الصور أعلاه، هو كسر إجهادي نموذجي. تظهر بوضوح خطوط النمو التي تسير عكس اتجاه عقارب الساعة، وأسطح الكسر المتبقية على يمين الوسط. من نمط التلف، يتضح أن بداية الشق حدثت في المنطقة الانتقالية بين قاع فتحة المفتاح وجدارها.
أثناء انكسار العمود، تسبب سطح الكسر في بعض الأضرار لخطوط النمو. ويمكن اعتبار ذلك ضررًا ثانويًا. كما يُعتبر الكسر المتبقي، الذي تعرض لتشوه بلاستيكي شديد، ضررًا ثانويًا أيضًا.
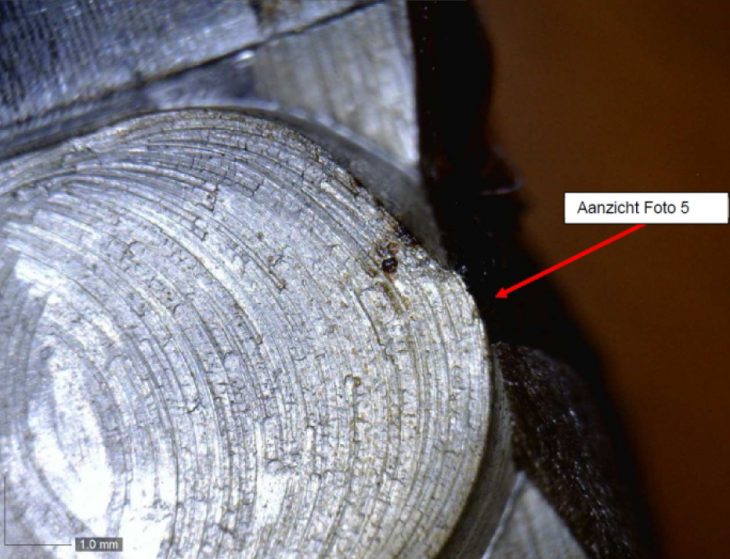
فتحة مفتاح ذات سطح رديء وانتقال إلى تضييق العمود
يكمن سبب حدوث الكسر هنا تحديدًا في فتحة المفتاح في العمود. فقد تم تصنيع فتحة المفتاح هذه باستخدام قاطع طحن غير حاد، مما أدى إلى ظهور شقوق صغيرة أثناء عملية التصميم. بالإضافة إلى ذلك، يوجد تضييق في العمود، يقع بالضبط عند فتحة المفتاح. ويتم إنهاء هذا التضييق بانتقال حاد للغاية، مما يؤدي إلى حدوث شقوق. وهذا هو أضعف جزء في العمود ويجب ألا يتواجد أبدًا داخل فتحة المفتاح أو بالقرب منها.
أحد الأسباب الشائعة للكسر الناتج عن الإجهاد هو عدم المحاذاة. يؤدي خطأ المحاذاة هذا إلى حمل ديناميكي متغير للغاية، مما يؤدي بدوره إلى تسريع عملية الإجهاد.